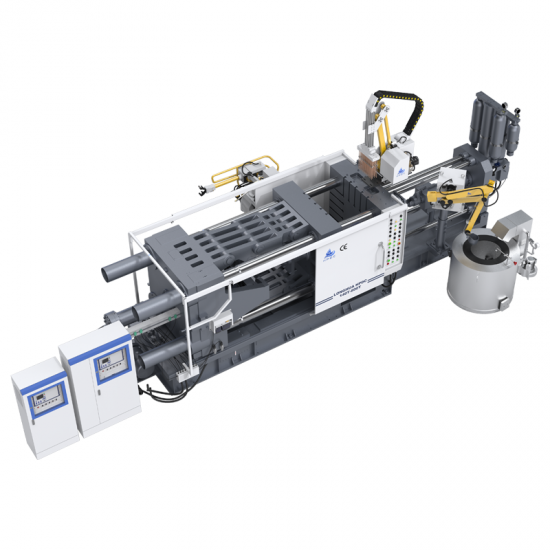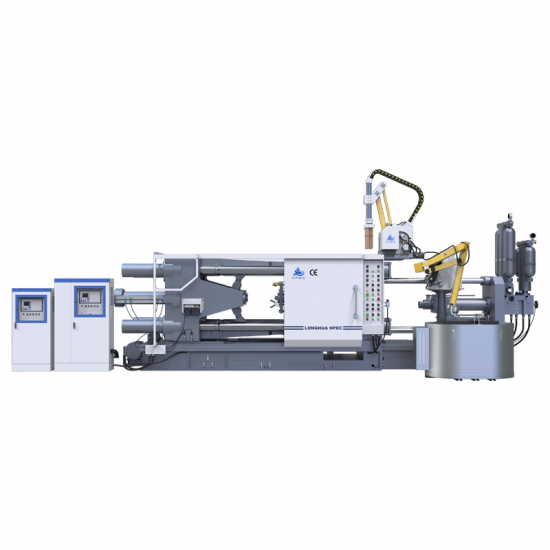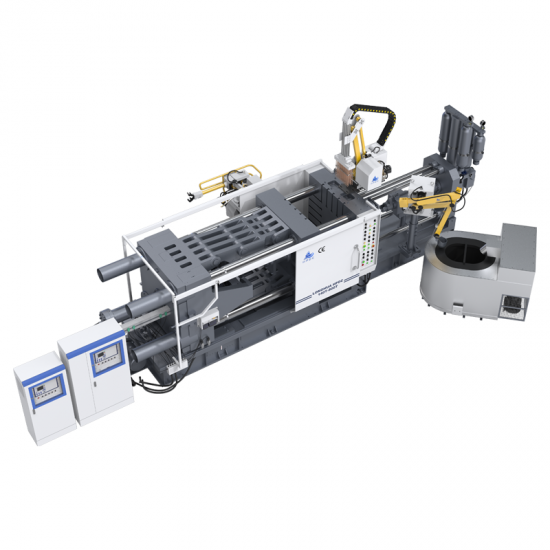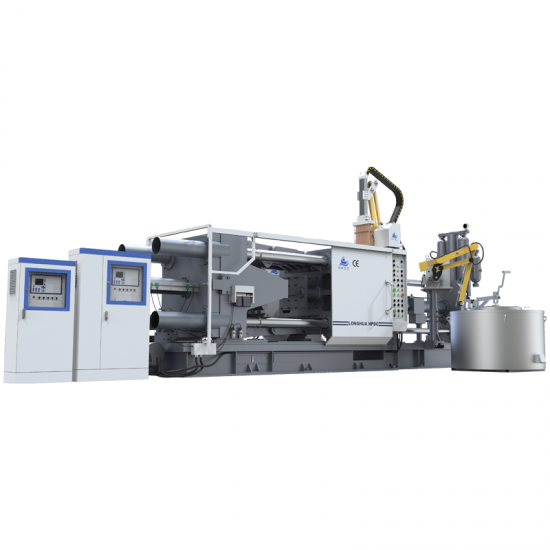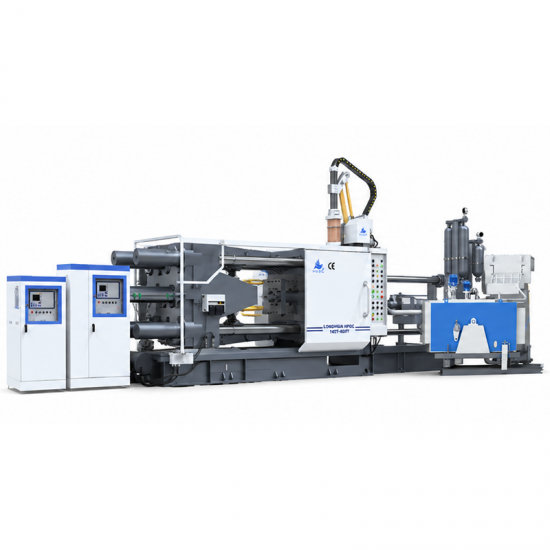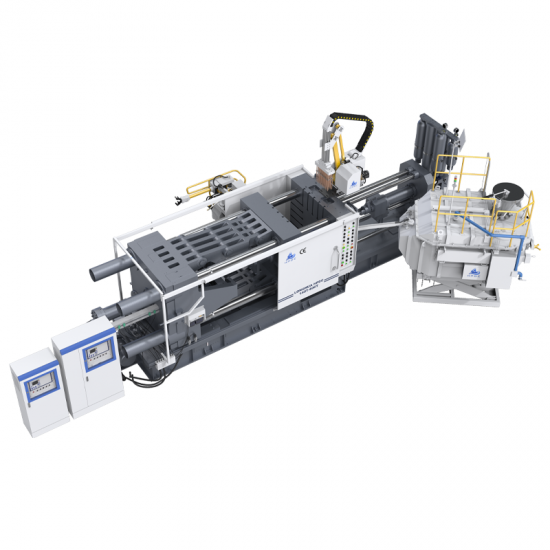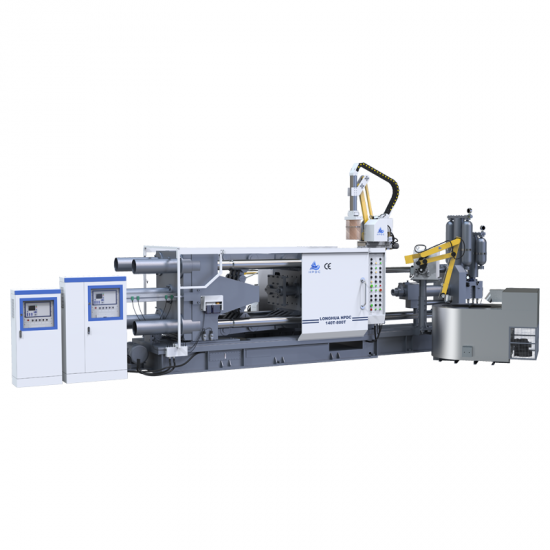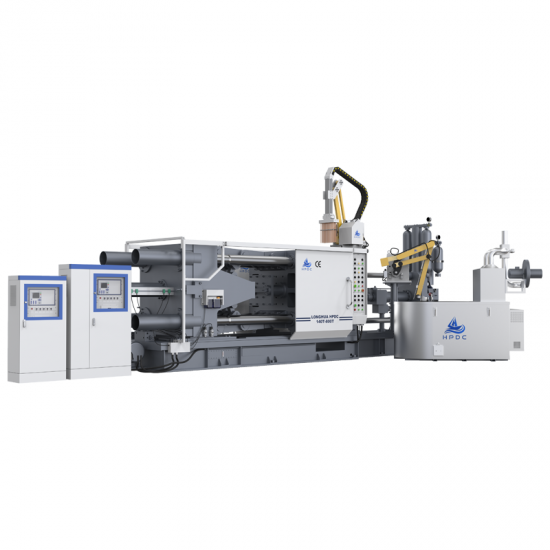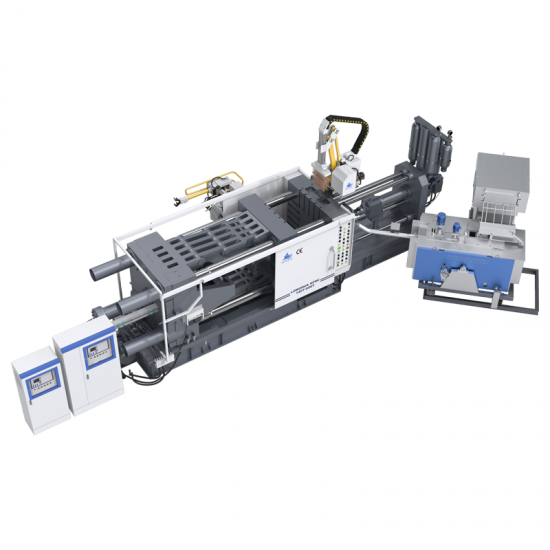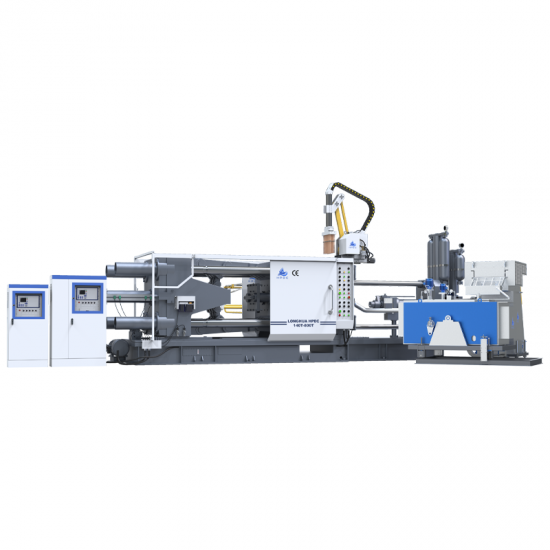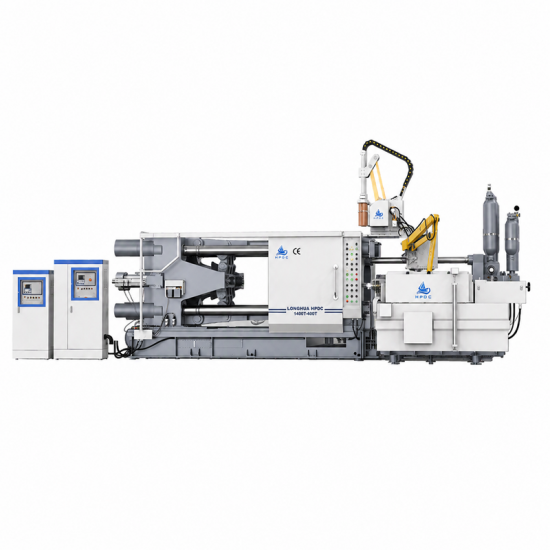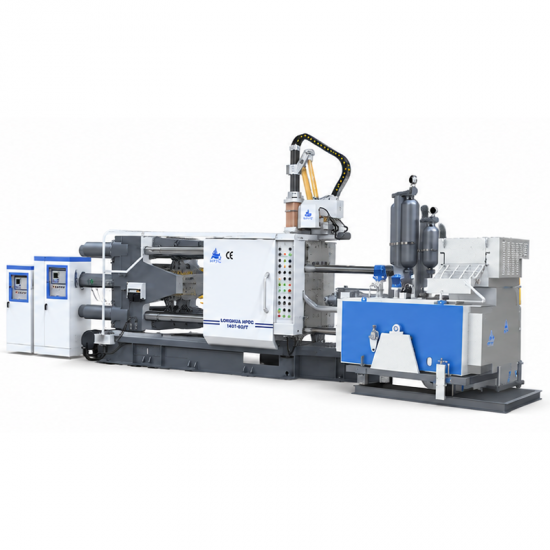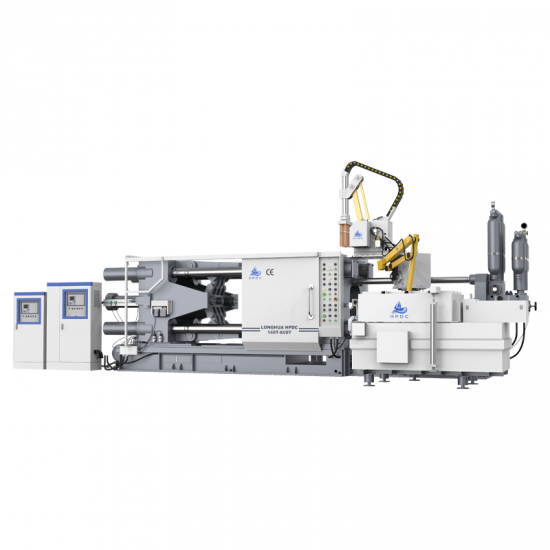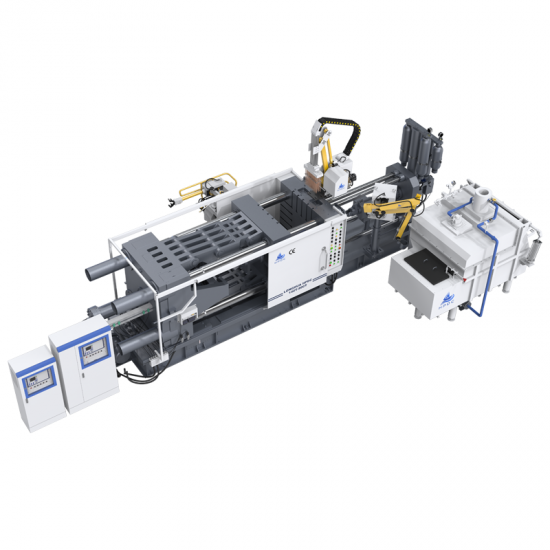




核心卖点

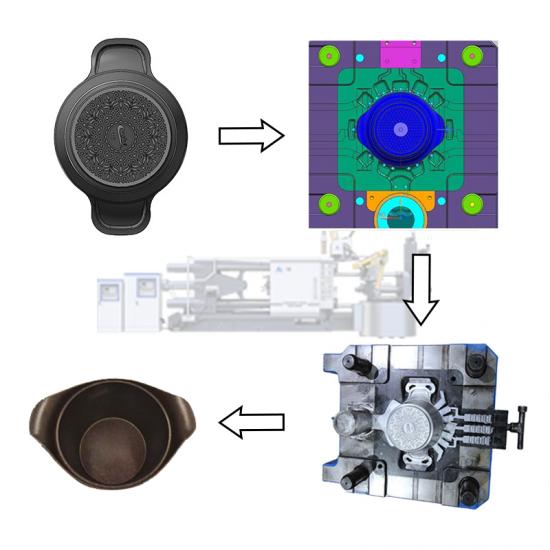
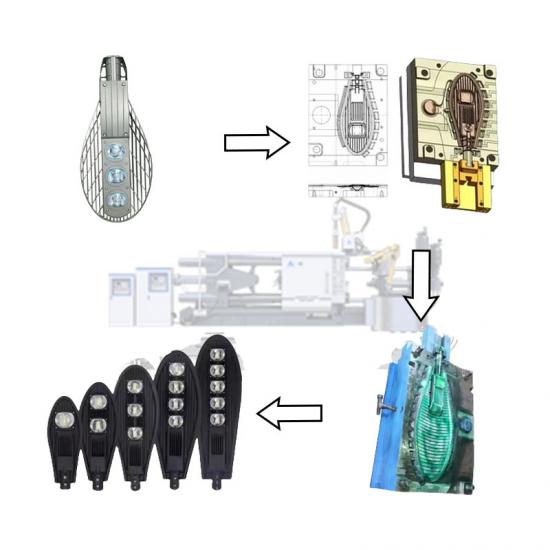
压铸机工作循环
1.合模:动模板前移,模具闭合锁模。
2.浇注:定量金属液由人工或自动给汤机舀入压室。
3.慢压射:冲头低速推进,封住浇注口,平稳排出压室内空气,避免卷气。
4.快压射:金属液到达内浇口后冲头加速,在金属凝固前高速充满型腔。
5.增压保压:型腔充满后增压系统加压,压实凝固中的金属,补缩、减少气孔与缩松。
6.开模顶出:保压冷却后开模,顶出机构推出铸件,进入下一循环。


产品参数
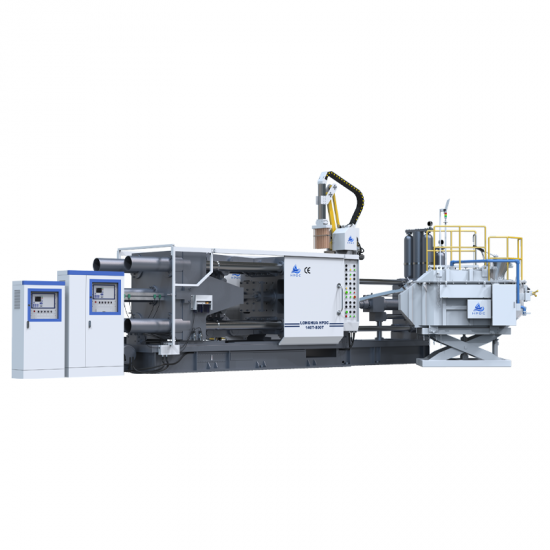
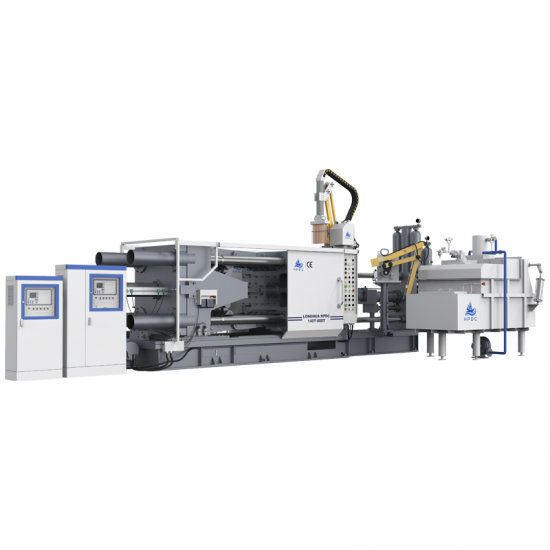
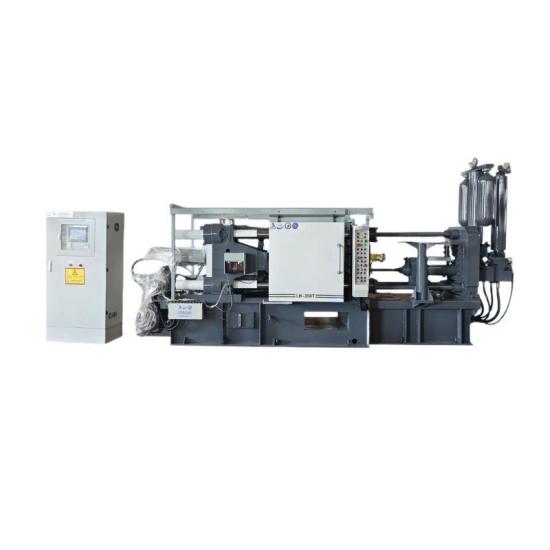
LH标准系列参数表(800T)
项目
单位
参数
锁模力
KN
8000
锁模行程
mm
760
模具厚度(最小-最大)
mm
400~950
格林柱内距
mm
910*910
顶出行程
mm
180
顶出力
KN
315
压射位置
mm
0,-250
压射力(增压)
KN
680
压射行程
mm
760
冲头直径
mm
¢80 ¢90 ¢100
射料量(铝)
Kg
11.2
铸造压力(增压)
MPa
135/106/86
最大铸造面积(40Mpa)
CM2
2000
压射冲头推出距离
mm
295
压射室法兰直径
mm
200
压射室法兰凸出定板高度
mm
20
最大工作压力
MPa
14
电机功率
Kw
30
外形尺寸(长*宽*高)
m
8.7*2.5*3
机器吊装参考重量
T
38
油箱容量
L
1300
公司介绍
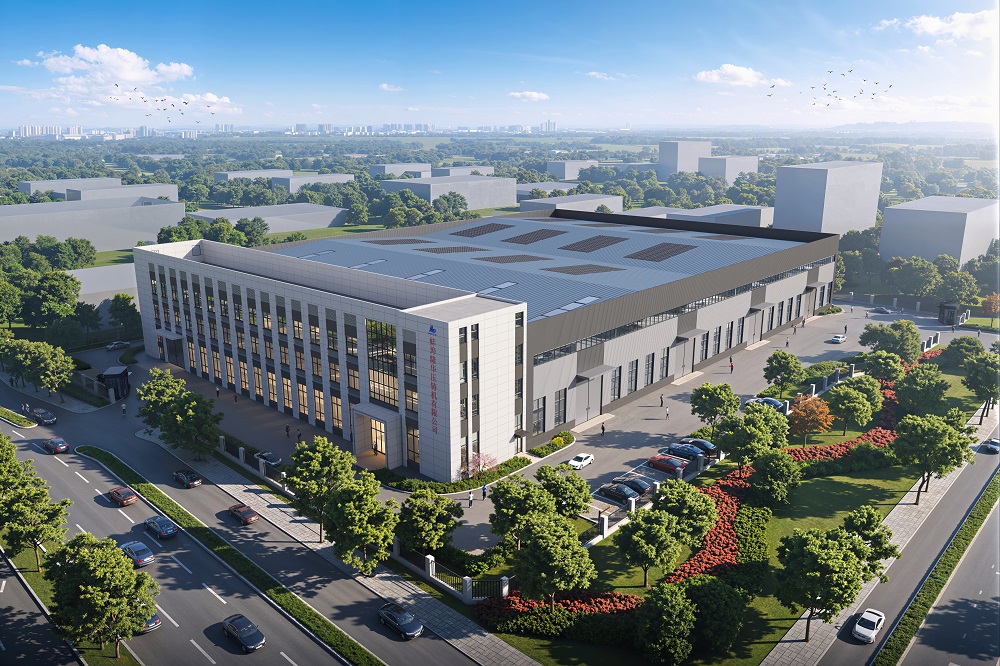
经过持续积累,公司在压铸机械结构、液压系统、电气控制和上位机软件等领域形成了多项自主技术成果,拥有 14+ 发明专利和 21+ 计算机软件著作权,为产品迭代和客户工艺优化提供了较强支撑。
公司重视产品检测与质量验证,关键性能指标可通过具备 CNAS 认可资质的实验室进行检测,并出具相应检测报告;同时,产品已获得 CE 认证,能够更好地满足国内高端制造项目和国际市场的准入要求。
FAQ
Q8:800T 压铸机最大可以浇注重量多少的铝件?
最大铝浇注重量约 11.2kg,适合中大壳体、箱体、散热器类零件;产品更大、投影面积更高建议选用 1000T 机型。